Introduction : Les morceaux et les films de plastique arrivent dans le même flux de déchets, mais poussent la pression d'alimentation, la charge du rotor et le débit du tamis dans des directions opposées.
Une ligne de recyclage traitant des déchets plastiques post-industriels reçoit rarement un matériau parfaitement propre. Des blocs moulés épais peuvent arriver le matin, des films agricoles fins l'après-midi, et des sacs tissés mélangés aux deux. Le broyeur doit traiter l'ensemble de ces matériaux en continu, et ses difficultés ne sont que rarement dues à la dureté du plastique ; elles sont plutôt liées à la grande variété de propriétés du plastique, et ces différences se manifestent précisément là où un broyeur à arbre unique est le plus sensible : à l'ouverture d'alimentation, le long du rotor et au niveau du tamis qui sélectionne les matériaux sortant de la chambre. Les données de l'Agence américaine de protection de l'environnement (EPA) montrent que les plastiques restent l'une des catégories de matériaux les plus importantes et les plus fréquemment mises en décharge, ce qui explique l'importance croissante du prétraitement mécanique dans les opérations de recyclage. Comprendre comment la dureté, la densité et la tendance à l'enroulement du plastique influencent le fonctionnement de la machine permet de concevoir un système de broyage prévisible plutôt que réactif.
Pourquoi les morceaux et les films de plastique se comportent-ils différemment à l'intérieur d'un broyeur à arbre unique ?
La première différence réside dans la ténacité. La plupart des déchets thermoplastiques (fûts en PEHD, caisses en PP, morceaux de préformes en PET) ne se brisent pas comme le verre ou un minéral cassant. Les chaînes polymères s'étirent et absorbent de l'énergie avant de se séparer ; la lame doit donc pénétrer et cisailler le matériau plutôt que de le briser. C'est ce cisaillement que reflète la charge du rotor. Un morceau dense résiste à la lame jusqu'à ce qu'un couple suffisant se crée pour la forcer à passer, puis la charge chute une fois que le morceau cède. Ce fonctionnement par à-coups est normal pour l'alimentation en morceaux, et c'est pourquoi un bloc de plastique épais nécessite une puissance d'entraînement et une masse en rotation suffisantes pour que le rotor continue de tourner à chaque coupe. Les deuxième et troisième différences concernent la masse volumique apparente et la tendance à l'enroulement, et elles sont liées. Les films et les sacs tissés sont principalement composés d'air ; une balle de film en PEBD peut peser une fraction du poids d'un morceau de taille similaire du même polymère. Ainsi, un broyeur dimensionné en fonction de la masse peut remplir sa chambre de coupe bien avant d'atteindre sa capacité nominale. Le système d'alimentation traite le volume, et non le poids. Les fibres tissées et les films forment également de longs filaments continus qui peuvent glisser le long de l'arbre du rotor entre les lames au lieu d'être coupés ; ce frottement génère de la chaleur et une résistance. Il est impossible d'éliminer complètement ce phénomène d'enroulement – tout broyeur traitant des films verra inévitablement une certaine quantité de matériau suivre l'arbre – mais l'équilibre entre la coupe et le glissement dépend fortement de la pression d'alimentation et de la vitesse du rotor.
Comment la pression d'alimentation et l'action de coupe du rotor réagissent aux plastiques résistants
La pression d'alimentation et la vitesse du rotor sont les deux leviers que l'opérateur actionne en fonction du matériau. La pression d'alimentation détermine la vitesse à laquelle le matériau atteint le rotor ; la vitesse du rotor détermine le nombre de passages de coupe par minute et le couple appliqué à chaque passage. Une pression d'alimentation insuffisante entraîne la rotation du rotor dans le vide ; une pression excessive sature la chambre de broyage, empêchant la lame de la découper suffisamment rapidement. Un réglage optimal assure une charge constante sur le rotor sans le faire caler. Un broyeur monoarbre robuste conçu pour les déchets plastiques combine généralement un vérin hydraulique interne, un variateur de fréquence et un limiteur de couple afin de maintenir cet équilibre dans une plage de fonctionnement optimale.
1. Les morceaux de plastique denses nécessitent une pression et un couple d'alimentation stables.
Un bloc à parois épaisses se comporte comme un objet solide jusqu'à ce que la lame prenne le dessus, et cette prise nécessite davantage de couple que de vitesse. Avec un variateur de fréquence, cela signifie fonctionner à basse vitesse (jusqu'à 73 tr/min sur la série SRD), où chaque rotation génère plus de force et où les arêtes de coupe mordent au lieu de glisser sur la surface. Le vérin hydraulique maintient alors le bloc contre le rotor pour éviter que la lame ne rebondisse sur le matériau. Une pression stable est essentielle : un bloc qui se déplace en cours de coupe gaspille une rotation, et des rebonds répétés réduisent la durée de vie de la lame. Alimenter les blocs denses en un flux continu plutôt qu'en une seule fois évite que le rotor ne se retrouve face à une paroi de matériau qu'il ne peut pas cisailler en un seul passage.
2. Les films minces et les sacs tissés nécessitent un rythme de découpe contrôlé.
Les films et les sacs tissés réagissent mieux à une cadence de coupe plus rapide et plus légère. Une vitesse de rotor plus élevée signifie plus de passages des ciseaux contre les contre-lames fixes par minute, ce qui augmente le nombre de coupes possibles pour chaque brin avant qu'il ne se replie sur lui-même. En atteignant la vitesse maximale (la série SRD atteint 347 tr/min), la fréquence de coupe augmente sans modifier la géométrie des lames. La pression d'alimentation doit alors être douce et constante. Un remplissage excessif de la chambre permet au film de se replier sur lui-même et de s'enrouler ; une alimentation trop lente entraîne un fonctionnement à vide du rotor et un gaspillage d'énergie. Une poussée régulière et modérée assure aux lames des passages répétés sur le même brin. Malgré cette cadence, un léger enroulement sur l'arbre est normal lors du traitement des films, et les opérateurs inspectent généralement la chambre pendant leurs quarts de travail.
Que suggèrent le dimensionnement des tamis et le débit de décharge concernant le rendement du broyage de plastique ?
Le tamis est le dernier point de contrôle ; il détermine la granulométrie de sortie et le travail effectué par le rotor sur chaque particule. Le matériau reste dans la chambre de coupe jusqu'à ce qu'il soit suffisamment fin pour passer à travers les ouvertures. Des ouvertures plus petites impliquent plus de coupes par particule, plus de fines, plus de chaleur et un débit effectif inférieur. Des ouvertures plus larges libèrent les particules plus rapidement, ce qui augmente le débit mais produit une granulométrie plus grossière. La série SRD propose des ouvertures de tamis de 40 à 100 mm. Le choix dépend généralement du processus en aval plutôt que du broyeur lui-même : un granulateur ou une ligne de lavage nécessite un produit plus fin, tandis qu'une étape de réduction de taille avant une presse à balles peut souvent accepter des ouvertures plus larges. Les grumeaux et les films interagissent différemment avec le tamis. Un grumeau cisaillé tend à produire des morceaux massifs et grumeleux qui passent facilement à travers une ouverture moyenne. Les morceaux de film et de sac tissé sortent plats et filandreux, et s'ils ne sont pas suffisamment fins, ils peuvent rester accrochés au tamis, se coincer sur le rotor ou ne passer qu'après plusieurs passages supplémentaires. C’est pourquoi les lignes de traitement de films utilisent souvent une ouverture plus petite que les lignes de traitement de matériaux en vrac, même si ces derniers sont plus légers. Comparer le débit en « tonnes par heure » de deux flux de plastique sur une même machine est donc trompeur. SOYU annonce un débit maximal de 30 t/h pour la série SRD, et ce chiffre suppose des conditions optimales pour le matériau ; le rendement réel du plastique dépend fortement de sa densité, de son humidité, de sa ténacité et du choix de la sérigraphie. Concernant les métaux, cette même plateforme est conçue uniquement pour l’aluminium léger et l’UBC ; les métaux ferreux lourds et les blocs-moteurs ne sont pas compatibles avec ses spécifications.
Conclusion
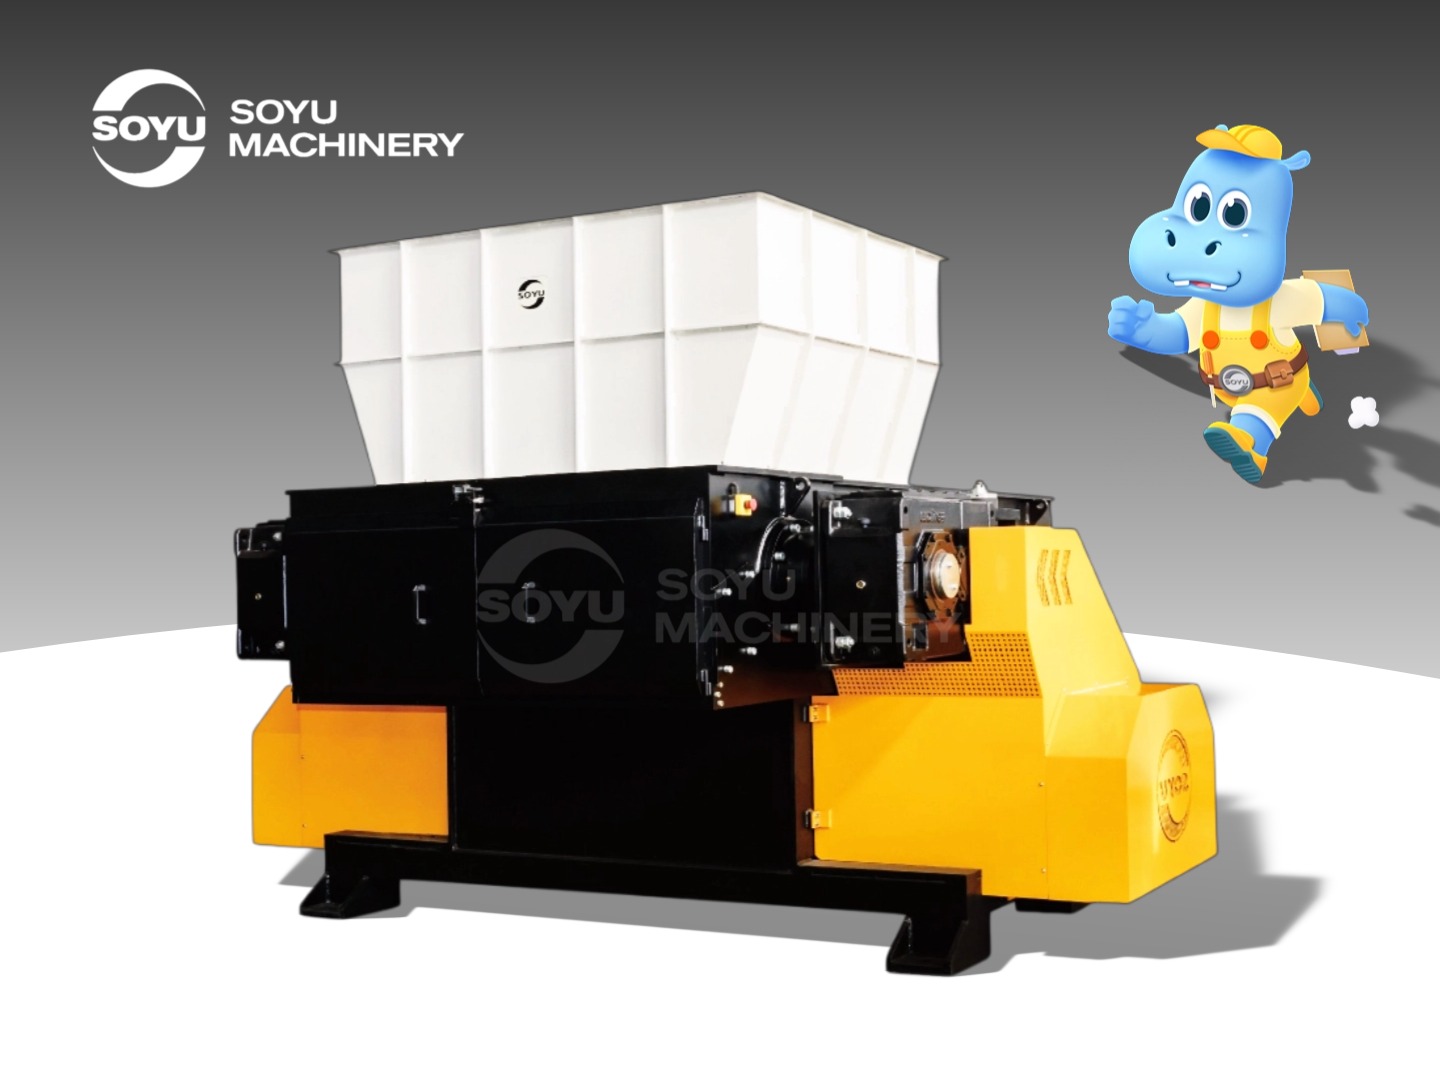
Les morceaux et les films plastiques requièrent des performances opposées de la même machine, et le choix des commandes n'est pertinent qu'une fois ce constat établi. Les morceaux durs nécessitent du couple, une pression d'alimentation constante et une vitesse de rotor suffisamment basse pour permettre aux lames de les mordre. Les films et les sacs tissés requièrent une fréquence de coupe élevée, une poussée continue plus légère et une vitesse de rotor suffisamment élevée pour couper les fibres avant leur enroulement. L'ouverture du tamis détermine ensuite la taille des particules sortant de la chambre et la part du travail du rotor qui devient utile. Sur un broyeur mono-arbre conçu pour les déchets plastiques — la série SRD de SOYU en est un exemple, avec un vérin hydraulique interne, une plage de vitesse variable de 73 à 347 tr/min et des tamis de 40 à 100 mm —, l'opérateur ajuste ces trois variables en fonction du matériau. Toute personne souhaitant consulter les spécifications peut se référer directement à la documentation produit de la série SRD.
FAQ
Q : Comment les broyeurs à arbre unique réduisent-ils l'enroulement lors du traitement des films plastiques ?
A : Ils réduisent le phénomène par coupe plutôt que par enroulement. Une vitesse de rotor plus élevée génère davantage de passages de ciseaux contre les contre-lames fixes par minute, ce qui permet de couper plus rapidement un brin de film et de réduire ainsi son temps de repliement et d'enroulement autour de l'arbre. Une pression d'alimentation modérée et contrôlée empêche la chambre de se tasser, et un tamis de taille moyenne favorise l'évacuation du matériau une fois qu'il est suffisamment fin. L'enroulement est inévitable – toute machine traitant des films minces verra inévitablement du matériau suivre l'arbre – mais un rythme de coupe régulier limite la quantité de matériau qui reste dans la chambre suffisamment longtemps pour s'enrouler.
Q : Quelle taille d'écran est utilisée pour les sacs en plastique par rapport aux sacs tissés ?
A : Les lignes de traitement de grumeaux utilisent souvent un tamis de taille moyenne, car les grumeaux cisaillés sortent sous forme de blocs et passent facilement à travers. Les lignes de production de films et de sacs tissés privilégient généralement une ouverture plus petite, car les pièces plates et filandreuses doivent être coupées plus finement avant de passer proprement. La série SRD propose des ouvertures de 40 à 100 mm, et le choix est généralement dicté par le processus en aval : une ligne de granulation ou de lavage nécessite un calibrage plus fin, tandis qu’une étape de réduction de taille plus grossière peut accepter une ouverture plus grande.
Q : Un broyeur industriel à arbre unique peut-il traiter à la fois des morceaux de plastique et des films minces ?
A : Oui, avec une précision concernant les réglages. Un variateur de fréquence permet à la même machine de fonctionner à basse vitesse et couple élevé pour les agglomérés denses, puis de passer à une vitesse supérieure pour les films et les sacs tissés. Le tamis peut être changé en fonction du matériau. La série SRD est conçue pour les agglomérés de plastique, les films et les sacs tissés, mais le débit ne restera pas constant pour ces différents flux. La densité, l'humidité et la ténacité influent sur le rendement réel, et les 30 t/h indiqués correspondent à un débit maximal théorique et non à une valeur fixe.
Sources / Références
Programme CPC - B02C CONCASSAGE, PULVÉRISATION OU DÉSINTÉGRATION EN GÉNÉRAL ; MOULAGE DES CÉRÉALES
Exemples connexes
Broyeur à arbre unique robuste série SRD